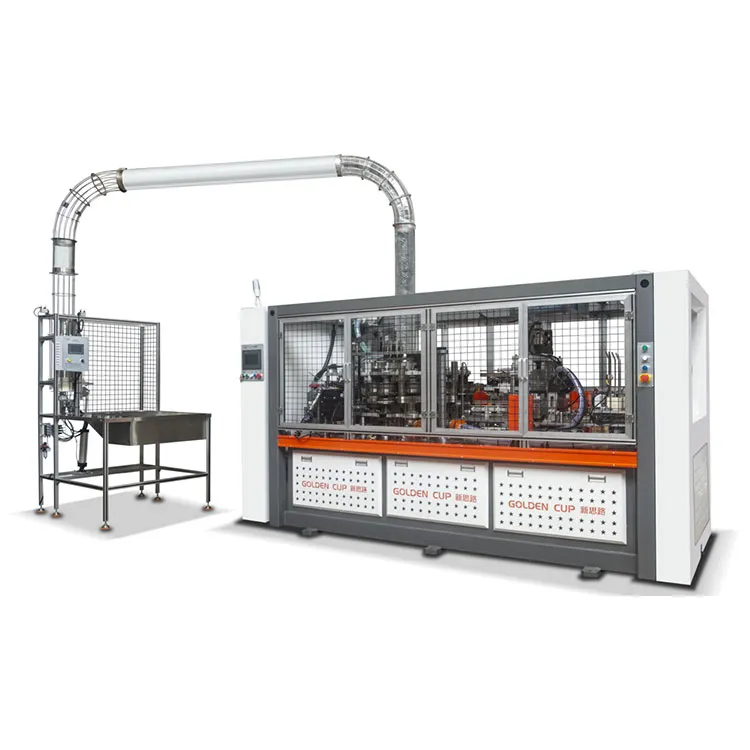
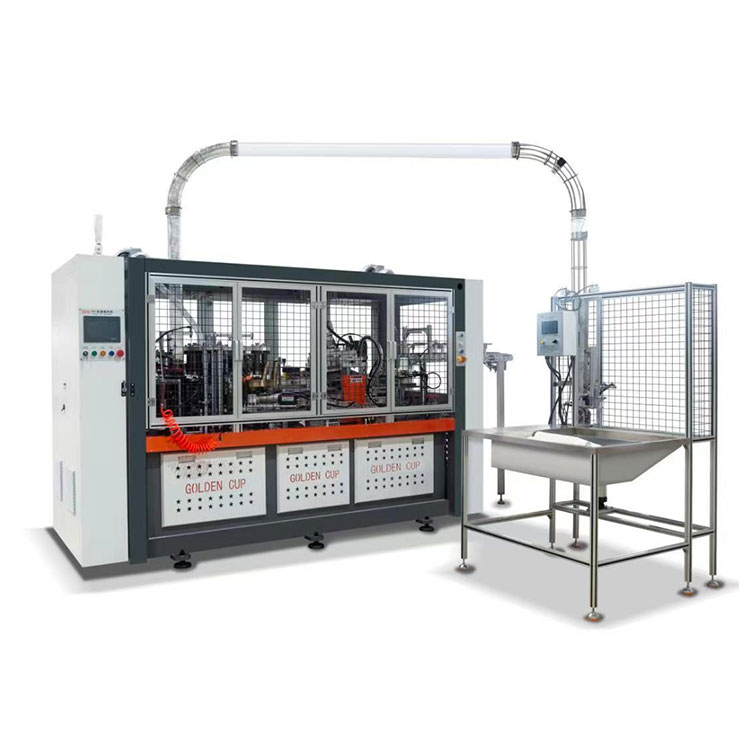
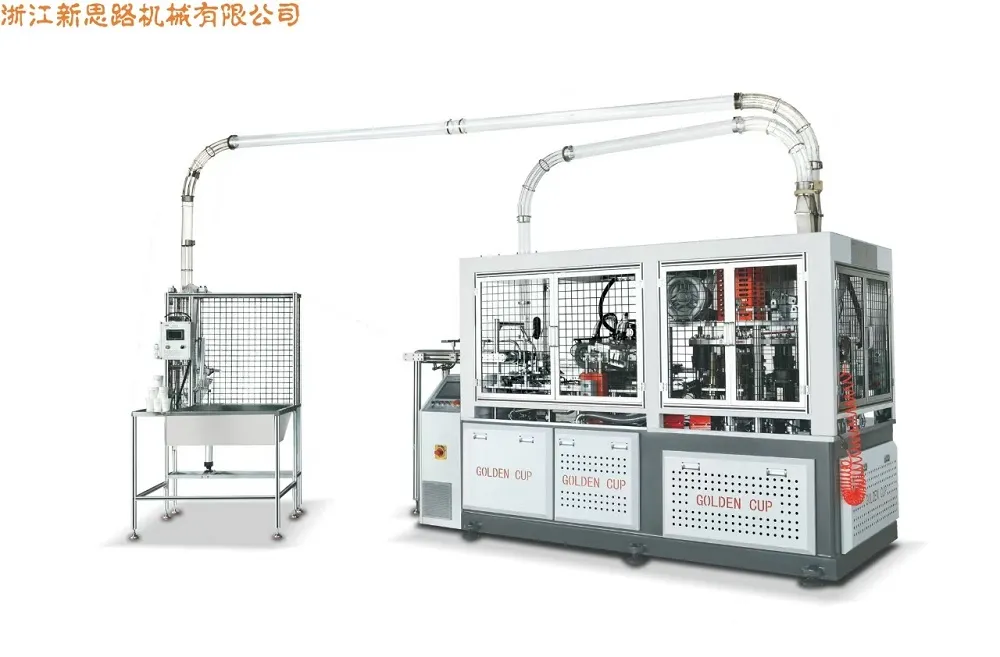
Üleminek kiupõhistele toidupakenditele on avaldanud tootjatele enneolematut survet tarnida kausse, mis on struktuurselt usaldusväärsed, visuaalselt ühtsed ja ühilduvad kaasaegsete tõkkekatetega. TheXSL-2000S/XSL-2000F salatikausi masin / ruudukujulise paberikausi masinkäsitleb seda nõudmiste ühtlustumist kahe mudeliga vormimisplatvormi kaudu, mis eraldab ümmarguse kausi tootmise ruudukujulise kausi tootmisest, jagades samal ajal südamiku ülekande-, juhtimis- ja hügieenitehnoloogiat. Selles artiklis uuritakse masina tehnilist arhitektuuri, materjalide ühilduvust, hooldusloogikat ja integreerimisviise, pakkudes tootmisinseneridele ja pakendamisstrateegidele struktureeritud võrdlusallikat, et hinnata, kas platvorm sobib suuremahuliste, jätkusuutlikkusega seotud toitlustusteenustega.
- Miks kiupõhise kaussi nõudlus kujundab ümber tootmise prioriteedid?
- Kahe mudeli loogika: ümmargune vs kandiline kausi vormimine
- Tehniline arhitektuur ja liikumisjuhtimine
- Hügieenitehnoloogia ja hoolduse juurdepääsetavus
- Materjalide ühilduvus ja takistuste jõudlus
- Integreerimine varruka- ja kontrollisüsteemidega
- Toimivuspiirid ja tegelikud tegevused
- Korduma kippuvad küsimused
1. Miks kiupõhise kaussi nõudlus kujundab ümber tootmise prioriteedid?
Toitlustusoperaatorid navigeerivad valmistoidu pakendamise struktuurimuutuses. Regulatiivne surve ühekordselt kasutatavatele plastidele koos tarbijate eelistusega kompostitavate ja taaskasutatavate materjalide osas on kiirendanud vormitud plastkausside asendamist papist alternatiividega salatibaarides, pilveköökides ja kiirteeninduskettides. Paberkaussivormingud moodustavad nüüd kasvava osa kaasavõetavatest toidupakenditest ja prognooside kohaselt kasvab ülemaailmne paberkausside turg 2030. aastate alguseni ligikaudu 6,5% aastas [viide:0]. See laiendus ei ole lihtsalt mahukas lugu; see on spetsifikatsioonilugu, sest kiudkausid peavad toimima tingimustes, mida plastiga varem kaebusteta käideldi.
Salatikausid kehtestavad teatud insenertehniliste piirangute komplekti. Tiheda ja niiske koostisega täitmisel vajavad need piisavalt jäikust, et mitte deformeeruda. Nad vajavad tõkkekihte, mis takistavad niiskuse migratsiooni ja õli määrimist, ilma et see kahjustaks taaskasutatavust. Need peavad logistika jaoks tõhusalt pesitsema, eraldudes samal ajal kiirliinide tihendamise ajal puhtalt. Ja neil on üha enam kaubamärgigraafikat, mis nõuab täpset õmbluse moodustamist ja mõõtmete korratavust. Tootmismeeskondade jaoksXSL-2000S/XSL-2000F salatikausi masin / ruudukujulise paberikausi masinplatvorm ei sisene sellele maastikule mitte üldise tassivormindajana, vaid kausile keskenduva süsteemina, millel on erinevad ümarad ja kandilised konfiguratsioonid.
2. Kahe mudeli loogika: ümmargune vs kandiline kausi vormimine
Platvorm on üles ehitatud kahe mudelivariandi ümber, millel on ühine juht- ja ülekandevundament, kuid mis erinevad vormimise geomeetria poolest. XSL-2000S on konfigureeritud ümmarguste salatikausside jaoks, mis mahutab vormimise suurusvahemikku 160–220 mm ülemise suu läbimõõduga ja 130–180 mm põhja läbimõõduga, vormimiskõrgusega 45–100 mm. XSL-2000F on ruudukujuline kaussi konfiguratsioon, mille ülemise suu läbimõõt on 105–170 mm, põhja läbimõõt on 105–130 mm ja vormimiskõrgus 50–110 mm. Mõlemad variandid käsitlevad 16–46 untsi mahutavusega riba, mis domineerib salati, teraviljakausi ja toiduvalmistamise pakendite puhul.
See kahe mudeli lähenemisviis on oluline, kuna ruudukujulisi ja ümmargusi kausse ei saa järgnevatel operatsioonidel vahetada. Ruudukujulised vormingud suurendavad transpordi ja riiulite esitlemise ajal mahulist efektiivsust, samas kui ümmargused vormingud ühtivad tavaliste kaanevarude ja ümmarguste eraldamistööriistadega. Mitut klienti või menüüprogramme teenindaval tootmiskorrusel on kasu ühest masinaperest, mida saab konfigureerida ükskõik kummale geomeetriale ilma kogu tööloogikat ümber ehitamata tundmatu platvormi ümber.
Jagatud platvormi omadused
- Töölaua stiilis struktuurne eraldamineisoleerib vormimisvormi ülekandeseadmest, hoides tootetsooni määritud mehaanilistest komponentidest eraldi [viide: 1].
- Suletud ülekandesüsteemistub lauaraami all, automaatse määrimise ja silindri tüüpi indekseerimismehhanismiga sujuvaks indekseerimisliikumiseks [viide:2].
- PLC-põhine juhtiminefotoelektrilise jälgimise ja servo söötmisega toetab korratavaid vormimistsükleid ja vähendab käsitsi sekkumist suuruse reguleerimise ajal [viide: 3].
3. Tehniline arhitektuur ja liikumisjuhtimine
Masina liikumisarhitektuur on üles ehitatud pikivõlli ajamiga nukkajamiga jõuülekande ümber. Nukkülekanne on kaussi vormimisel teadlik valik, kuna see loob mehaaniliselt sünkroniseeritud tooriku etteandmise, eelvormimise, lõpliku vormimise ja väljaviskamise, tuginemata ainult iga telje elektroonilisele ajastusele. Tulemuseks on rütm, mis on mehaaniliselt määratletud ja seetõttu vähem tundlik servoreaktsiooni väiksemate kõikumiste suhtes pikkade tootmisperioodide ajal.
Servo söötmine reguleerib paberi tooriku sisestamist, samas kui fotoelektriline jälgimine jälgib eelprinditud paberi registreerimist. See kombinatsioon on eriti asjakohane kausside puhul, millel on kaubamärgi graafika või registrisse kantud tõkkekate. Kui prinditud muster triivib, tuvastab fotoelektriline süsteem kõrvalekalde ja servo etteanne korrigeerib enne vormimist tooriku asendit. Juhtsüsteem koondab need funktsioonid ühte PLC liidesesse, võimaldades operaatoritel reguleerida vormiparameetreid ja jälgida rikkeolukordi ühelt paneelilt, selle asemel et koordineerida eraldi alamsüsteeme.
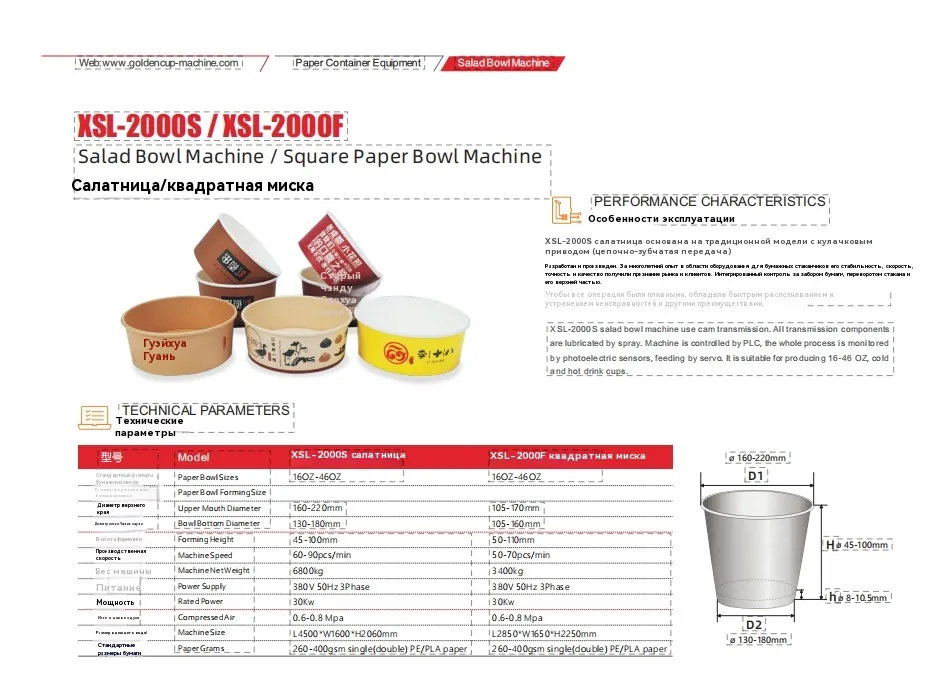
Põhiliikumine ja juhtimiselemendid
- Kaamera ülekanne:mehaaniliselt sünkroniseeritud vormimisjada pikivõlli ajamiga.
- Tünni tüüpi indekseerimine:sujuv ja vastupidav katkendlik liikumine vormilauale.
- PLC juhtimine:tsentraliseeritud parameetrite haldus ja rikete diagnostika.
- Servo toitmine:täpne tooriku positsioneerimine, eriti registreeritud trükiste puhul.
- Fotoelektriline jälgimine:pidev registreerimise jälgimine tootmise ajal.
4. Hügieenitehnika ja hoolduse juurdepääsetavus
Toiduga kokkupuutuvate pakendite tootmisel ei ole hügieen liini lõpus rakendatav viimistlus; see on masina geomeetria omadus. Platvormi töölaualaadne struktuur loob vormimisvormi ala ja ülekandesüsteemi vahel füüsilise eraldatuse. Vormimisel tekkiv paberitolm ja kiujääk jääb tootetsooni, samas kui määritud nukid, võllid ja indekseerimismehhanismid jäävad allapoole. See eraldamine vähendab määrdeaine migreerumise ohtu tootevoogu ja lihtsustab puhastamist, kuna operaatorid ei liigu avatud mehaaniliste sidemete ümber.
Käigukasti komponentide automaatne määrimine toetab veelgi hoolduse planeerimist. Käsitsi juhitavate määrdeintervallide asemel, mis sõltuvad juhi distsipliinist, saab suletud käigukast määrdeainet kontrollitud süsteemi kaudu. Mitmes vahetuses töötavate tehaste puhul vähendab see käsitsi hooldusgraafikutega kaasnevat varieeruvust ja hoiab käigukasti aja jooksul stabiilsemas tööseisundis.
Hooldusele orienteeritud disainivalikud
- Vormi ligipääsetavuse vormimine ilma jõuülekande korpust lahti võtmata.
- Suletud määrimispunktid vähendavad kokkupuudet paberitolmu ja kiujäätmetega.
- Tünni indekseerimine vähendab põrutuskoormust võrreldes mõne vahelduva ajami alternatiiviga.
- PLC diagnostika lühendab tõrkeotsingu aega, tuvastades rikete asukohad ja tingimused.
5. Materjalide ühilduvus ja takistuste toimivus
Masin aktsepteerib mõlema mudelivariandi ühe-, kahe-PE- ja PLA-kattega paberivarusid vahemikus 260–400 GSM. See materjaliaken on märkimisväärne, kuna see hõlmab kaussi praktilisi rakendusi. Valiku alumises otsas olevad kergemad puljongid sobivad kuivale või minimaalselt niiskele sisule, samas kui raskemad puljongid ja topelt-PE- või PLA-katted toetavad salateid kastmetega, teraviljakausse kastmetega ja jahutatud toiduvalmistamise vorminguid, mis avaldavad õmblusele ja põhja raadiusele püsivat niiskussurvet.
PLA-kattega paber on muutunud üha olulisemaks, kuna kaubamärgid otsivad kompostitavaid tõkkelahendusi, mis ühtivad kiudude taaskasutamise voogudega. Masina vormimisparameetreid saab reguleerida nii, et need vastaksid polüetüleeniga võrreldes PLA pisut erinevatele libisemis- ja kuumusreageerimisomadustele. Tootjad, kes hindavad üleminekut PE-lt PLA-le, peaksid valideerima vormimistemperatuuri, viivitusaja ja õmbluse surve konkreetsel paberil, mida nad kavatsevad kasutada, sest kattekeemia on tarnijati erinev ja masina PLC võimaldab retsepti salvestada korduvate ümberlülituste jaoks.
| Spetsifikatsioon | XSL-2000S (ümmargune salatikauss) | XSL-2000F (kandiline paberkauss) |
|---|---|---|
| Paberkaussi suurused | 16 untsi – 46 untsi | 16 untsi – 46 untsi |
| Suu ülaosa läbimõõt | 160-220 mm | 105-170 mm |
| Põhja läbimõõt | 130-180 mm | 105-130 mm |
| Moodustumiskõrgus | 45-100 mm | 50-110 mm |
| Masina kiirus | 60 – 90 tk/min | 50 – 70 tk/min |
| Masina netokaal | 680 kg | 3400 kg |
| Toiteallikas | 380 V 50 Hz 3-faasiline | 380 V 50 Hz 3-faasiline |
| Nimivõimsus | 30 kW | 30 kW |
| Suruõhk | 0,6–0,8 MPa | 0,6–0,8 MPa |
| Masina suurus | L4500 × L1600 × K2060 mm | P2850 × P1650 × K2250 mm |
| Paberi grammid | 260–400 GSM (ühe-/kahekordne PE/PLA) | 260–400 GSM (ühe-/kahekordne PE/PLA) |
6. Integreerimine varruka- ja kontrollisüsteemidega
Kausi vormimismasin töötab harva isoleeritud saarena küpses tootmisüksuses. Platvorm toetab ühendamist varrukasaplikaatoriga XSL-1500TW, võimaldades toota kahekordse seinaga või lainelise seinaga kausse [viide:4]. Topeltseinaga konstruktsioon parandab isolatsiooni ja konstruktsiooni jäikust, samas kui lainelise seina geomeetria lisab nii soojuslikku jõudlust kui ka iseloomulikku puutetundlikku pinda, mida kaubamärgid kasutavad esmaklassiliseks positsioneerimiseks. Võimalus lisada allavoolu hülssaplikaatorit tähendab, et sama vormimisplatvorm suudab teenindada nii ühe- kui ka kaheseinalisi tootesarju ilma põhivormimisvara dubleerimata.
Valikulist visuaalset kontrolli saab integreerida ka automaatseks kvaliteedituvastuseks [viide:5]. Visuaalne kontroll on eriti väärtuslik prinditud graafika või kriitiliste mõõtmete tolerantsidega kausside puhul, kuna see võib märkida õmbluse kõrvalekalde, katte vahelejäämise või mõõtmete kõrvalekalde enne, kui valmis kausid jõuavad pakkida. Rangete pakendispetsifikatsioonidega toitlustuskette varustavate toimingute puhul annab see kontrollikiht dokumenteeritud kvaliteedikirje, selle asemel et tugineda ainult perioodilisele käsitsi proovivõtule.
Allavoolu ühilduvuse teed
- XSL-1500TW varrukasaplikaator:muudab ühe seina vormimise üle topeltseina või lainelise seinaga tootmiseks.
- Visuaalse kontrolli moodul:mõõtmete ja trükihälbete automaatne tuvastamine.
- Liideste eemaldamine ja loendamine:ühildub standardsete allavoolu käitlemisseadmetega.
- PLC retseptide salvestusruum:toetab kiiret üleminekut kausi suuruse ja materjali spetsifikatsioonide vahel.
7. Tulemuslikkuse piirid ja tegevuse tegelikkus
XSL-2000S avaldatud kiirusarvud näitavad masina kiirusvahemikku 60–90 tükki minutis, kusjuures turundusmaterjal viitab teatud tingimustel kuni 120 konteinerile minutis [viide: 6][viide: 7]. Eristamine on tootmise planeerimisel oluline. Kõrgem näitaja võib kajastada optimeeritud materjali, ideaalseid vormimistingimusi või konkreetset konfiguratsiooni, samas kui vahemik 60–90 tk/min tähistab praktilist töövahemikku. Platvormi hindavad insenerid peaksid käsitlema madalamat kuni keskmist vahemikku realistliku planeerimisalusena ja valideerima tegeliku läbilaskevõime oma konkreetse paberivaru, kausi geomeetria ja katte tüübiga.
XSL-2000F ruudukujulisel konfiguratsioonil on eraldi kiirusvahemik 50–70 tk/min. Ruuduvormimine toob võrreldes ümarvormimisega kaasa täiendavaid geomeetrilisi piiranguid, kuna nurgaraadiused ja lamedad külgseinad nõuavad erinevat materjalivoolu ja õmbluste reguleerimist. Masina raskem netomass – 3400 kg F-variandil ja 680 kg S-variandil – peegeldab ruudukujulise kausi geomeetria jaoks vajalikku tugevamat vormimisstruktuuri. Need erinevused ei ole puudused; need on tehnilised kompromissid, mida tootmismeeskonnad peaksid enne konfiguratsioonile pühendumist oma tegeliku tootevalikuga vastama.
Tegevuse hindamise kontrollnimekiri
- Materjali kinnitamine:veenduge, et valitud paberimaterjal ja kate jäävad vahemikku 260–400 GSM ja ühe/kahekordse PE või PLA ühilduvusaknasse.
- Tööriistavahetus:vormi ja vormimistööriistade vahetamise kava kaussi suuruste või ümarate ja ruudukujuliste mudelite vahel vahetamisel.
- Õhuvarustuse stabiilsus:säilitada 0,6–0,8 MPa suruõhku, et toetada ühtlast vormimist ja väljutamist.
- Toiteinfrastruktuur:kontrollige 380 V 50 Hz kolmefaasilist toiteallikat ja 30 kW nimivõimsust.
- Allavoolu sünkroonimine:veenduge, et muhvi pealekandmise ja kontrollimise moodulid on ajastatud tegelikule väljundkiirusele, mitte teoreetilisele maksimumile.
8. Korduma kippuvad küsimused
Mis on XSL-2000S ja XSL-2000F peamine erinevus?
Kas masin saab töötada PLA-kattega paberiga ilma riistvara vahetamata?
Kuidas masin toetab kaheseinalise kausi tootmist?
Milliseid hooldusnõudeid peaksid operaatorid ette nägema?
Kas prinditud kausi kvaliteedikontrolli jaoks on võimalik visuaalne kontroll?
Järeldus: platvorm, mis on üles ehitatud kiudkausside tootmise tegelikkusele
Üleminek plastikust kiudtoidupakenditele ei ole lihtne materjalivahetus. See nõuab platvormide moodustamist, mis suudavad käsitleda tõkkekattega paberit, säilitada mõõtmete distsipliini pikkadel tööperioodidel ning integreeruda allavoolu ümbrise ja kontrolliga ilma uusi kitsaskohti tekitamata. TheXSL-2000S/XSL-2000F salatikausi masin / ruudukujulise paberikausi masinreageerib sellele tegelikkusele läbi kahe mudeli arhitektuuri, mis jagab juhtimisloogikat, hügieenilist eraldatust ja materjalide ühilduvust ümmarguste ja kandiliste kausside vormingutes. Tootmiskeskkondades, kus kausi geomeetria paindlikkus on sama oluline kui töötlemata kiirus, pakub platvorm pigem struktuuriliselt ühtset lähtepunkti kui üheotstarbelist tassivormijat, mis on kohandatud erinevaks tööks.
Seda platvormi hindavad tootjad peaksid alustama oma tootevaliku, materjalide spetsifikatsioonide ja järgnevate seadmete selge kaardiga. Masina PLC retseptid, moodulhülss ja kontrollivalikud ning tootetsooni eraldamine ülekandetsoonist toetavad kõik etapiviisilist kasutuselevõttu. Kuna kiupõhised salatikausid tõrjuvad toitlustus- ja jaemüügikanalites jätkuvalt plastikut välja, jääb vormimuutuste ja katte täiustumisega areneva vormimissüsteemi väärtus tootmisstrateegias kesksele kohale.
Insenerimeeskondade jaoks, kes soovivad viia vormimisvõime vastavusse jätkusuutlikkuse eesmärkide ja suuremahuliste toitlustusteenuste spetsifikatsioonidega, on järgmine samm otsene tehniline vestlus.Kuldne karikashaldab rakenduste inseneriressursse, et toetada nii XSL-2000S kui ka XSL-2000F variantide materjalikatsetusi, tööriistade konfigureerimist ja integratsiooni planeerimist. Olenemata sellest, kas nõutakse ümmarguse kausi läbilaskevõimet, ruudukujulist kaussi mahutõhusust või kombineeritud liin koos varruka ja visuaalse kontrolliga, on platvormi arhitektuur mõeldud konfigureerimiseks, mitte ümberehitamiseks.
Võtke meiega ühendustet arutada oma kaussi vormimisnõudeid ja taotleda kohandatud konfiguratsiooni ülevaatust.
Võtke meiega ühendust